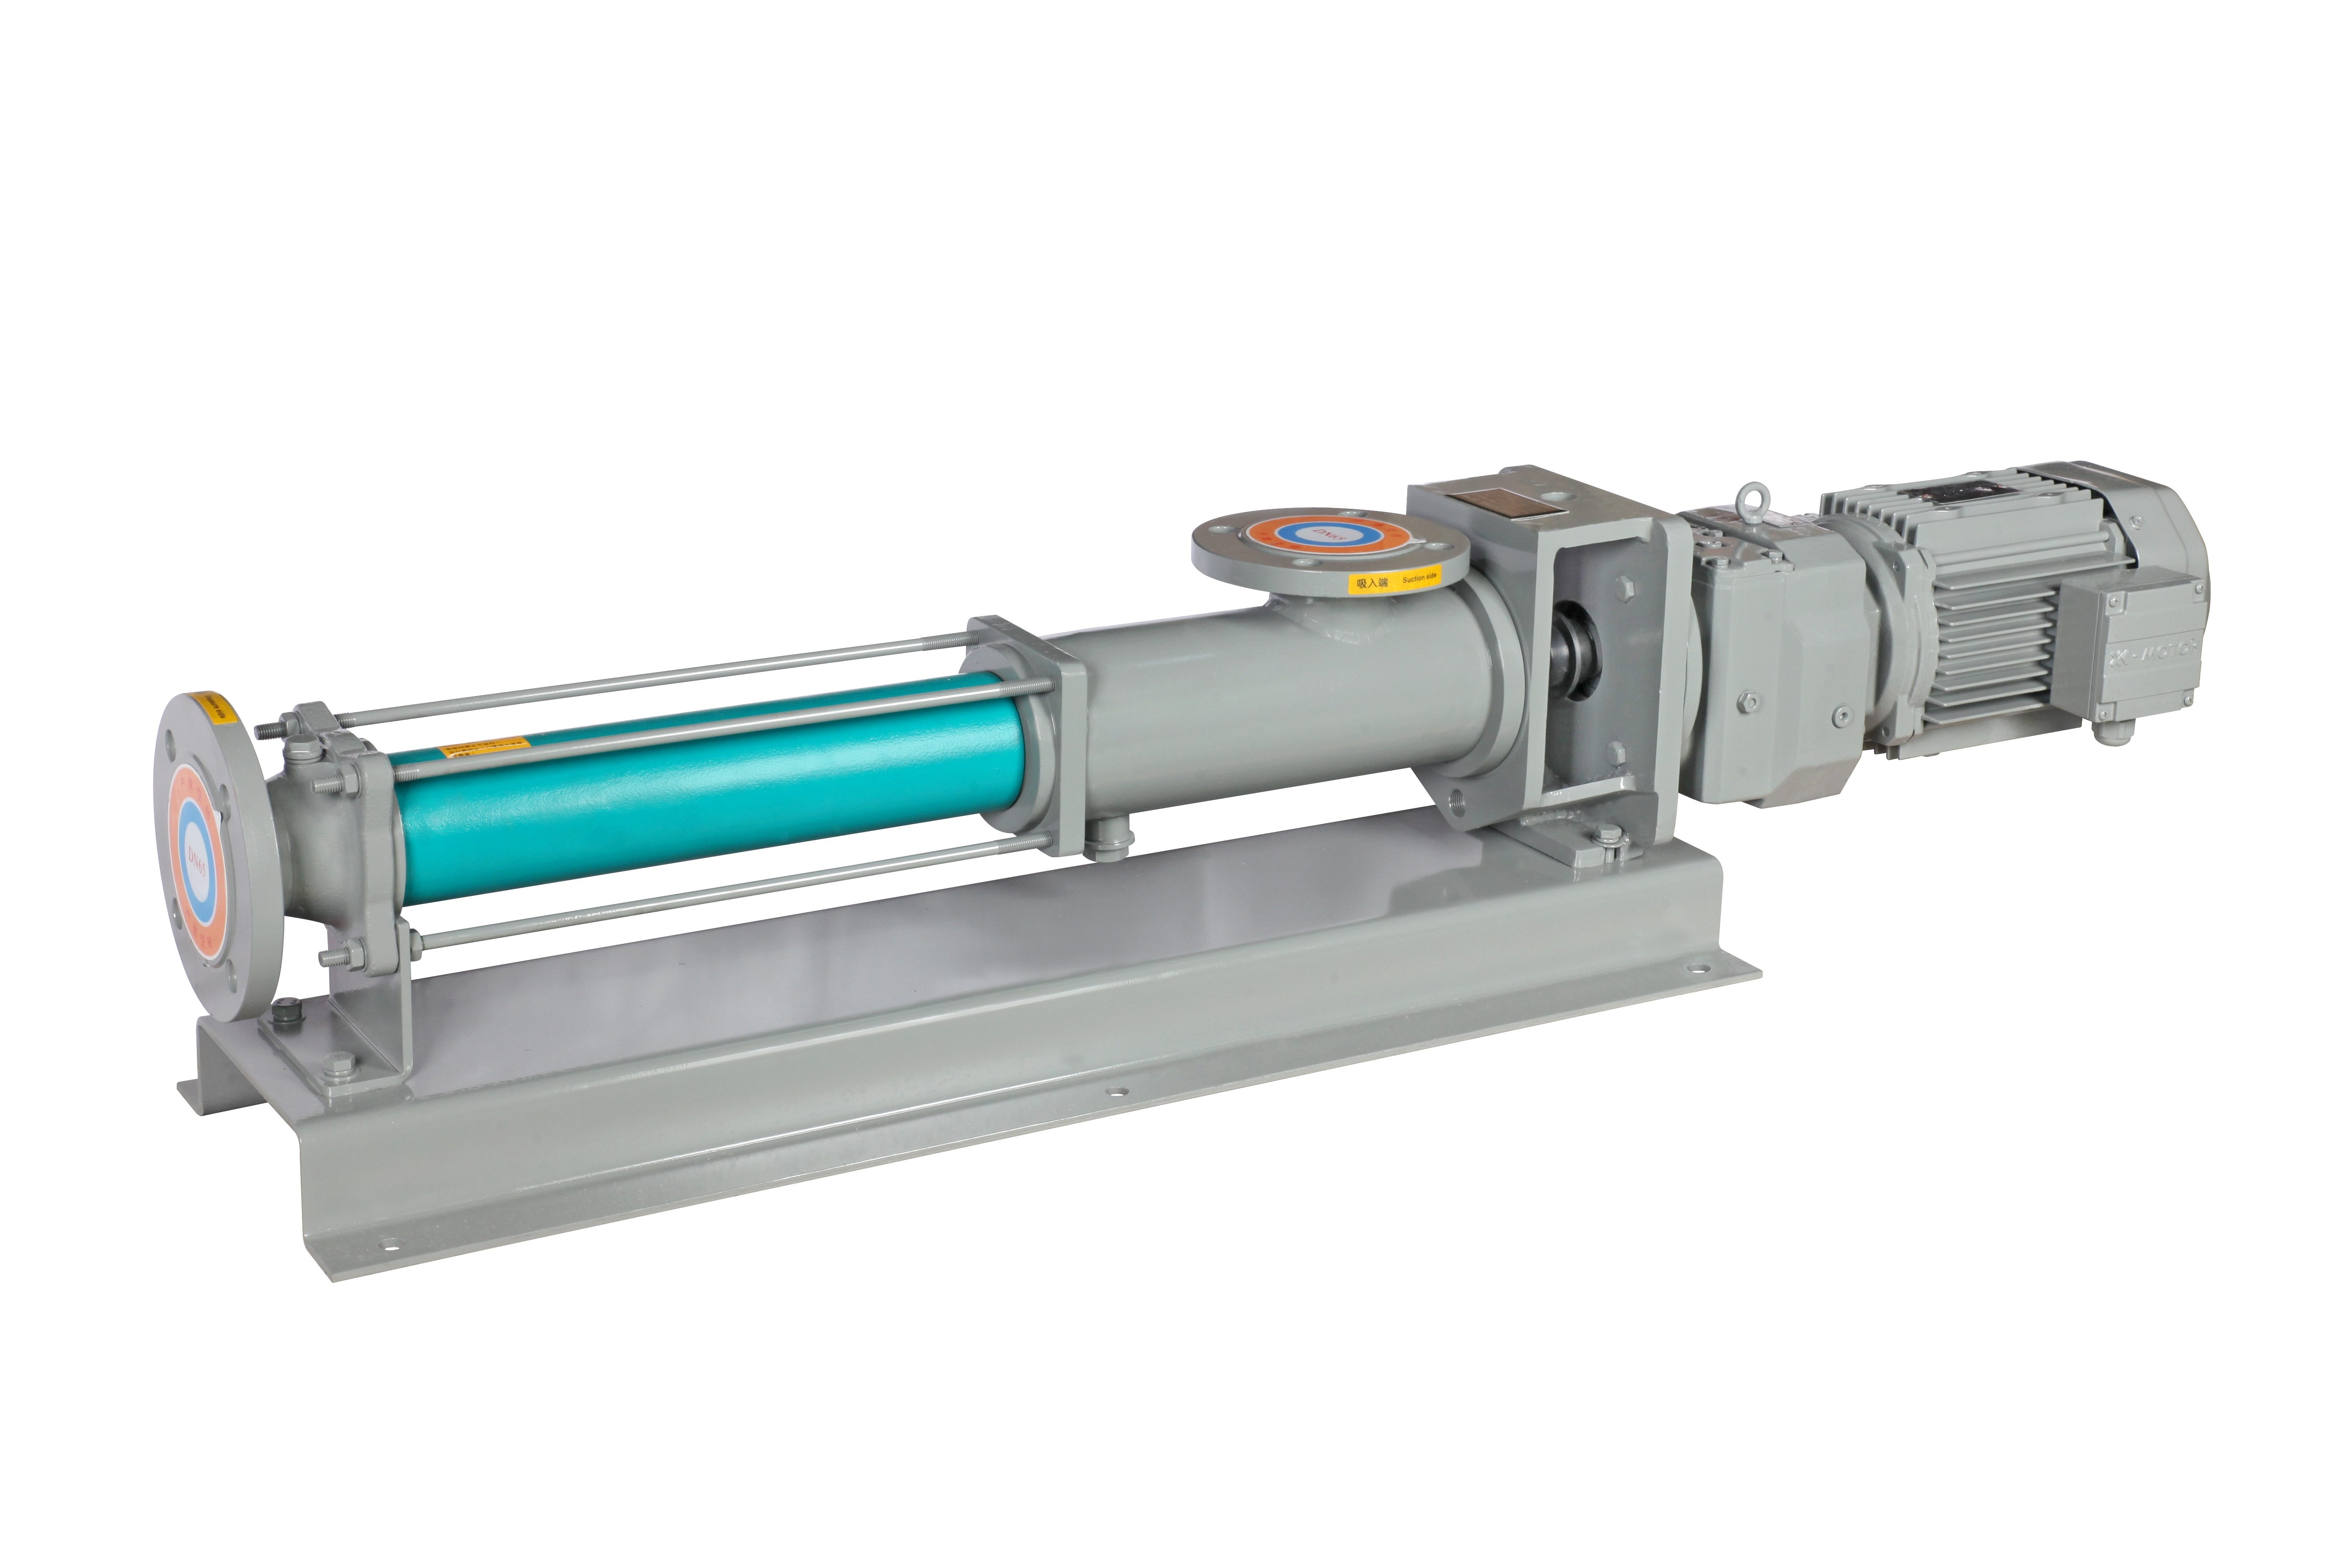
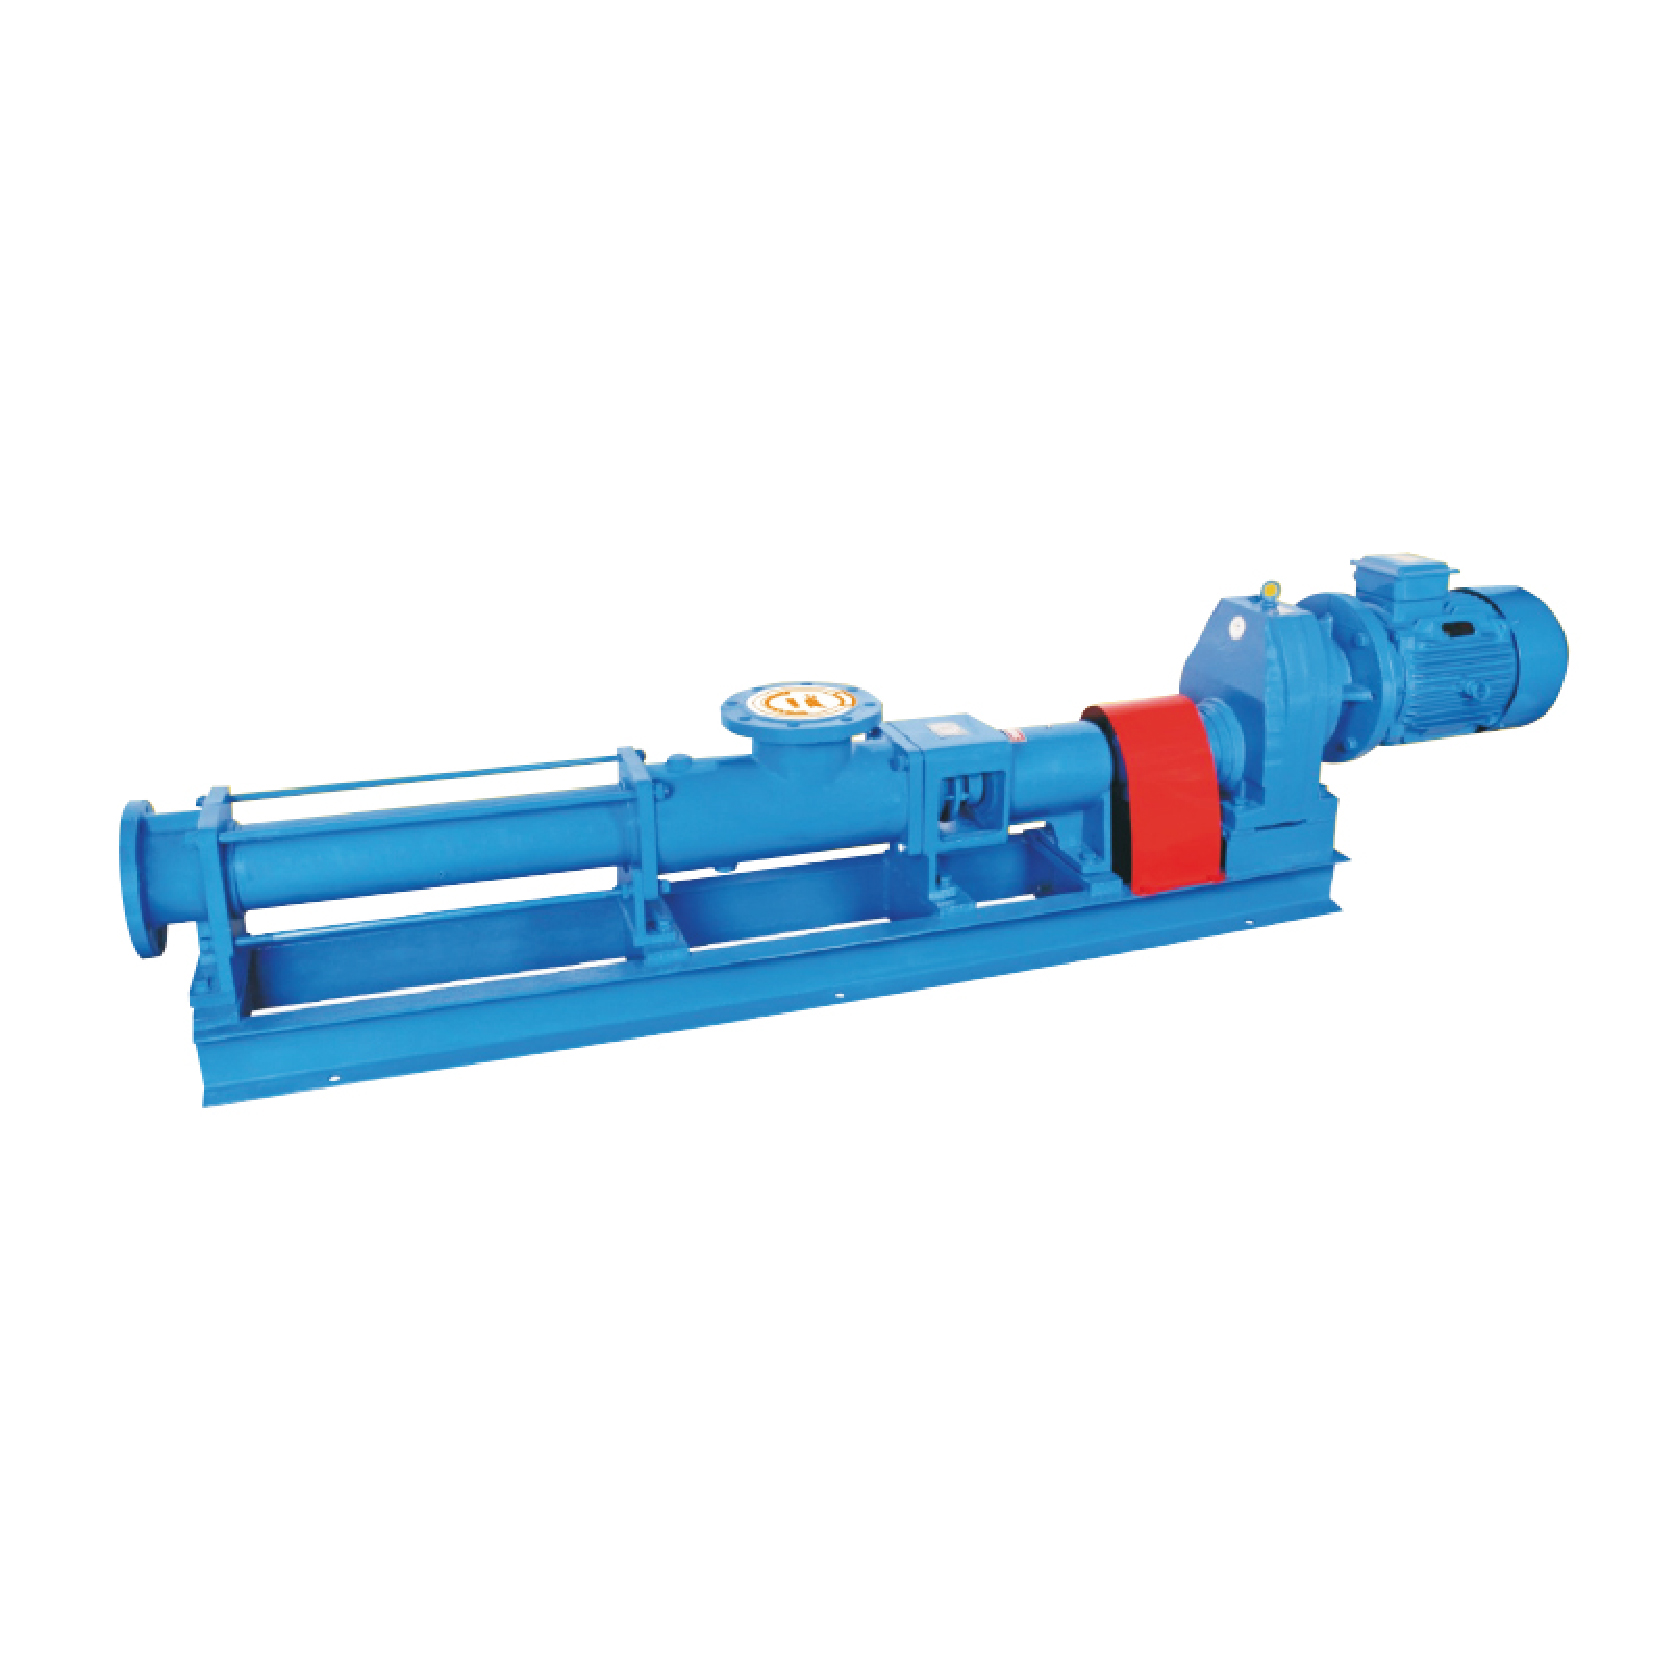
Жабдық дәлдігінің негізгі тасымалдаушысы ретінде станоктың бағыттаушы жолдарының майлау өнімділігі өңдеу сапасы мен жабдықтың қызмет ету мерзімін тікелей анықтайды. Бағыттауыштардың ұзақ мерзімді кері қозғалысының нәтижесінде пайда болатын сырғыту, кептелу және дәлдіктің нашарлауы сияқты салалық ауқымды ауыртпалықтарды қарастыра отырып, Теффико тұрақты, төмен импульсті және нақты мөлшерленген майлау ерітінділерін жеткізе отырып, станокты майлауға арналған бұрандалы сорғыларды зерттеуге және дамытуға арнайды. Бұл құжат стандарт талаптарын, бұрандалы сорғылардың станоктың бағыттаушы жолын майлауына қолданылатын техникалық қиындықтарды жан-жақты талдайды және жабдықтың жұмысына техникалық қызмет көрсету мен техникалық оңтайландыруды қолдау үшін әртүрлі станок түрлеріне арналған сараланған майлау сипаттамаларын сұрыптайды.
Станоктардың көптеген майлау нүктелері, күрделі құрылымдары және көп беріліс бөліктері бар; Жабдықтардың көпшілігі бұрандалы сорғыны маймен қамтамасыз ету жүйелеріне, майлау материалын таңдауға және жүйені тығыздауға қатаң стандарттар қоятын көп нүктелі синхронды майлауды қолдайды. Арнайы талаптар келесідей:
1. Бірнеше нүктеге тұрақты май беруді қамтамасыз ету үшін автоматты мәжбүрлі айналымды майлауды қолданыңыз
Заманауи станоктарда күрделі бөлумен майлау нүктелерінің көп саны бар. Бірнеше қондырғылар бір уақытта жұмыс істегенде, қолмен майлау уақыт пен біркелкілікке кепілдік бере алмайды. Сондықтан, станоктың бағыттаушы жолдары әдетте бұрандалы сорғылармен автоматты мәжбүрлі айналымды майлауды қолданады. Уақытты іске қосу-тоқтату және майдың сандық жеткізілімі үшін PLC басқаратын бұл режим еңбек шығындарын азайтады және бағыттаушы жолдардың, мойынтіректердің және трансмиссиялық құрамдас бөліктердің үйкеліс жұптарын үнемі тиімді майлау жағдайында ұстап, май тапшылығынан болатын құрғақ тозуды болдырмайды.
2. Жүйе тұрақтылығын қамтамасыз ете отырып, ортақ гидравликалық майлау жүйелеріне бейімделіңіз
Көптеген станоктар ықшам құрылым мен ыңғайлы қызмет көрсету үшін гидравликалық және майлау жүйелері үшін біріктірілген май схемаларын қабылдайды. Тиісінше, бұрандалы сорғының майын беру параметрлері мен майлау материалдарының қасиеттері екі еселік бейімделуді қанағаттандыруы керек: қысымды тұрақтандыру және гидравликалық жүйенің жауапты іске қосылуын қамтамасыз ету, сонымен қатар бағыттаушы жолдар мен мойынтіректер сияқты үйкеліс жұптарының майлау талаптарын қанағаттандыру. Жүйені пайдалану шығындарын азайту және майды ауыстыру аралықтарын ұзарту үшін жоғары тұтқырлық индексі, тамаша тозуға және тотығуға қарсы қасиеттері бар майлау материалдарына басымдық беріледі.
3. Әртүрлі станоктардың майлау режимдері мен өтімділік талаптарын сәйкестендіріңіз
Үлкен дербес станоктардың негізгі мойынтіректері мен ауыр жүкті бағыттағыштары үшін бұрандалы сорғылардан орталықтандырылған май берумен қатар, гравитациялық тамшылату және фитильді майлау сияқты қосалқы майлау әдістері жиі қолданылады. Мұндай жұмыс жағдайлары майлаудың жоғары өтімділігін талап етеді: май тоқыраусыз немесе жеткіліксіз жеткізілімсіз бағыттаушы үйкеліс жұптарына біркелкі ағуы керек. Бұл ретте бұрандалы сорғылар гравитациялық түрдегі майлаудың май беру ырғағына сәйкес келетін төмен ағынды тұрақтандырылған өнімді беруі керек.
4. Трансмиссияның үйкеліс жоғалуын азайтыңыз және жабдықтың қуат тұтынуын азайтыңыз
Тегістеу станоктары мен композиттік станоктарда жалпы үйкеліс күшін жоғалту 30%-40%-ға жетуі мүмкін күрделі тісті беріліс жетектері, сырғанау мойынтіректері және домалау мойынтіректері бар. Бұрандалы сорғыны майлау жүйелері трансмиссия бөліктерінің үйкеліске төзімділігін азайту, пайдасыз қуат жоғалтуын азайту, жабдықтың жұмыс тиімділігін арттыру және энергияны үнемдеуді жүзеге асыру үшін тиісті тұтқырлық пен жоғары майлау материалдарымен жұптастырылуы керек.
5. Кедір-бұдырлы кескіш станоктар үшін соққылы және шекті майлау шарттарына бейімделу
Токарлық станоктар және басқа да кескіш станоктар үзіліспен жұмыс істейді және өңдеу кезінде соққы жүктемелерін жиі ұстайды; олардың бағыттаушы үйкеліс жұптары көбінесе шекаралық-майлау жағдайында жұмыс істейді. Мұндай сценарийлер үшін бұрандалы сорғылар нөлдік старт-тоқтату кешігуімен жылдам жауап беруі керек. Сонымен қатар, соққы жүктемелерінің май қабықшаларының жарылуын болдырмау және тікелей металл үйкелісін және бағыттаушы жолдардың тозуын болдырмау үшін төтенше қысымға төзімділігі, соққыға қарсы өнімділігі және берік май қабықшасының беріктігі бар майлау материалдары қолданылуы керек.
6. Жоғары дәлдіктегі өңдеу көрсеткіштеріне кепілдік беру үшін дәлдіктегі станоктардың температурасының көтерілуін қатаң бақылаңыз.
Дәлдік станоктар майлаудан туындаған температураның көтерілуіне өте қатаң шектеулер қояды: қалыпты жұмыс кезінде майлау температурасының көтерілуі қоршаған орта температурасынан 2‑5℃ аспауы керек. Шамадан тыс температура бағыттаушы жолдардың термиялық деформациясын және дәлдіктің ауытқуын тудырады. Демек, бұрандалы сорғыларды майлау жүйелері мұнай резервуарының сыйымдылығын, майлау материалдарының тұтқырлығын және майдың айналу жиілігін ескере отырып, дәл есептеу мен жобалаудан өтуі керек. Тұрақты айналмалы жылу диссипациясы май температурасын ұстап тұруы және температураның шамадан тыс жоғарылауынан туындаған дәлдіктің ауытқуын болдырмауы керек.
7. Мұнай тізбектерінің ластануын болдырмау үшін жүйенің тығыздалуын жақсартыңыз
Станокты майлау және гидравликалық жүйелердің нашар тығыздалуы өңдеу кезінде пайда болатын металл жоңқалары мен ұнтақтау шаңының май контурларына енуіне мүмкіндік береді. Бұл ластаушы заттар бұрандалы сорғыларды, дистрибьюторларды және бағыттаушы май ойықтарын бітеп тастайды, құрамдас бөліктердің тозуын жылдамдатады және майлау материалының тотығу тозуын тездетеді. Демек, бұрандалы сорғыларды майлау жүйелері көздегі қатты қоспаларды бөгеу үшін толық тізбекті нығыздау қорғанысымен бірге сүзгі жинақтарымен жабдықталуы керек.
8. Майлау материалдары эмульсияға қарсы, тоттанбайтын және коррозияға қарсы қасиеттерге ие болуы керек.
Металл кесетін және тегістейтін станоктар үшін эмульсияланған сұйықтық және натрий триполифосфатының сулы ерітіндісі сияқты салқындатқыш құралдар майлау жүйелеріне оңай еніп, майлаудың эмульсиясына және өнімділігінің бұзылуына әкеледі. Майлау материалын таңдауда және бұрандалы сорғы жүйесін бейімдеуде май эмульсиясына байланысты бағыттаушы тот басуды және майлаудың бұзылуын болдырмау үшін тамаша эмульсияға, тоттануға және коррозияға қарсы өнімділікке ие арнайы бағыттаушы майларға басымдық беру керек.
9. Бағыттауыштың тексеріп шығуын мақсатты түрде шешіп, қозғалыс тегістігін жақсартыңыз
Станокты бағыттау жолдары толық жабдықты майлауда үлкен қиындық тудырады. Олардың ауыспалы айнымалы жылдамдық және ауыспалы жүктеме қозғалыс сипаттамалары оңай қозғалу мен кептелуді тудырады, бұл өңдеу дәлдігін тікелей төмендетеді. Майды бұрандалы сорғылар арқылы тұрақты және біркелкі жеткізуден басқа, үздіксіз және біркелкі қорғаныш май қабықшаларын қалыптастыру және төмен жылдамдықпен қозғалуды түбегейлі жою үшін сәйкес келетін тұтқырлығы және жоғары жылжуға қарсы өнімділігі бар арнайы бағыттаушы майлар қажет.
Бұрандалы сорғылардың қысымды тұрақтандыру, сандық беру және төмен пульсация күштерін толығымен пайдалану және станоктардың майлаумен байланысты әртүрлі тәуекелдерін азайту үшін практикалық орнату, іске қосу және пайдалану кезінде келесі негізгі сәттерге назар аудару керек:
1. Құбырдағы қысымның төмендеуін өтеу үшін ағын жылдамдығы мен қысымды дәл сәйкестендіріңіз
Ұзақ жүрістегі станоктардың бағыттаушы жолдары көптеген иілімдері бар ұзын мұнай құбырларымен ерекшеленеді, бұл ағын жолдарында айтарлықтай қысым жоғалтуды тудырады. Бұрандалы сорғыларды таңдаған кезде тек номиналды параметрлер анықтама ретінде қабылданбауы керек. Құбырдағы қысымның төмендеуі майлау материалы бағыттаушы жолдардың ең алыс ұштарына жетуі және жақын ұштардағы артық мұнай берілуін және алыс шеттердегі жеткіліксіз жеткізуді болдырмайтындай, адекватты ағын жылдамдығы мен қысым шегі сақталған кезде алдын ала есептелуі керек.
2. Майлау нүктелері мен майлы контур құрылымдарын ғылыми тұрғыда реттеу
Мұнай төгу нүктелері үйкелістің сыни позициялары үшін мұнайдың басымдықпен берілуін қамтамасыз ету үшін бағыттаушы жолдардың, сырғытпалардың жанасу беттерінің және керілген көгершін-ойық аймақтардың жоғары жүктемелі жылжымалы беттеріне дәл орналастырылуы керек. Май тізбегінің конструкциясы майдың барлық контур бойынша біркелкі берілуін қамтамасыз ететін және бағыттаушы жолдарда бүтін, үздіксіз және бос май қабықшаларын құра отырып, аз майысқан және өлі бұрыштармен мүмкіндігінше жеңілдетілген болуы керек.
3. Кавитация мен сору аштығын болдырмау үшін сорғы қондырғысын стандарттаңыз
Бұрандалы сорғылар сору құбырларын қысқарту үшін мұнай цистерналарына жақын орнатылады. Сору құбырлары қысқа, түзу және сорғыштың тұрақтылығын ұзақ мерзімге жеткізу үшін сорғыштың ашылуын, кавитацияны және май берудің ауытқуын болдырмайтын сору кедергісін азайту үшін ең аз клапандары мен иілісі бар қалың болуы керек.
4. Өзгеретін жұмыс жағдайларына бейімделу үшін май температурасы мен май қысымын динамикалық бақылаңыз
Майдың температурасы майдың тұтқырлығына және май қабықшасының беріктігіне тікелей әсер етеді. Пайдалану-техникалық қызмет көрсету кезінде майдың температурасы мен сорғының жұмыс қысымы нақты уақыт режимінде бақыланады. Майлау аралықтары мен май беру ұзақтығы әртүрлі жұмыс жағдайларында майлау талаптарын қанағаттандыру үшін маусымдық температура айырмашылығына және өңдеу жүктемесінің ауытқуларына сәйкес дәл реттелуі керек.
Күрделі станоктық жұмыс жағдайларын ескере отырып, бұрандалы сорғы негізіндегі бағыттаушы жолды практикалық майлауда бірқатар жалпы салалық қиындықтар сақталады. Бұл бағыттауыштың тозуына және дәлдіктің төмендеуіне негізгі үлес қосады:
1. Ұзын бағыттаушы жолдарда біркелкі май қабықшасының қалыңдығына қол жеткізудің қиындығы
Қысымның ыдырауы алыс қашықтықтағы май тізбегіне тән, соның нәтижесінде сорғы ұшына жақын қалың май қабықшалары және біркелкі емес майланатын қашықтағы бағыттаушы бөліктердегі жұқа қабықшалар пайда болады. Ұзақ жұмыс істеу жақын ұштарында майдың толып кетуіне және алыс ұштарында құрғақ абразивті тозуға әкеледі, бұл бағыттаушы параллельді қалпына келтіреді және станоктың орналасу дәлдігін төмендетеді. Іске қосу және түпкі себептерді жою қиынға соғады.
2. Үзіліссіз старт-тоқтату арқылы туындаған газ құлпы лезде құрғақ тозуды тудырады.
Станокты үзіліссіз өшіргеннен кейін майлау құбырлардан кері ағып, ауа май контурларына енеді. Бұрандалы сорғыны кейіннен іске қосу газдың бітелуіне және май берудің кідірісіне әкеледі, бұл бағыттаушы жолдардың уақытша майсыз майлануын тудырады. Жиынтық әсерлер бағыттаушы беттерде микро-сызаттар мен сызаттар тудырады және бағыттаушы жолдың тегістігін нашарлатады.
3. Станоктың дірілі май беру тұрақтылығын бұзады
Кесу операцияларынан болатын тұрақты діріл бұрандалы сорғылардың ротор торларының дәлдігін нашарлатады және құбыр желілерінің түйіспелерін босатады, бұл ағын жылдамдығы мен қысымның шамалы ауытқуына, май қабықшасының тұрақтылығының нашарлауына және бағыттаушы жолдың тұрақты емес тозуына әкеледі.
4. Температураның маусымдық өзгеруі кезінде майлаудың жеткіліксіз бейімделуі
Температурасы тұрақты емес цехтарда майлау материалдары қыста тұтқыр болып, сорғы жүктемесін арттырады және май беруді кешіктіреді; жазда май қабатының жүк көтергіштігі азайған кезде майлау материалдары жұқа болады және ауыр өңдеу кезінде май қабықшасының жарылуы мүмкін. Бекітілген параметрлері бар бұрандалы сорғы жүйелері тұтқырлықтың маусымдық ауысуына өздігінен бейімделе алмайды.
5. Сорғының жасырын тозуы жанама түрде бағыттаушы жолдың дәлдігін жоғалтады
Ұзақ мерзімді жұмыс кезінде бұрандалы сорғы роторлары мен төлкелері бірте-бірте тозып, ішкі ағып кетуге, сондай-ақ төмендеген қысым мен ағын жылдамдығына әкеледі. Мұндай ақаулар өте жасырылады және операциялық қызмет көрсету қызметкерлері оны әрең анықтайды. Салдарына бағыттаушы жолды майлаудың жеткіліксіздігі, жылдам тозуы және өңделген дайындамалардың рұқсат етілмеуі жатады.
Жоғарыда аталған негізгі қиындықтарға бағытталған және өрескел кесу және дәл өңдеу станоктарының сараланған жұмыс жағдайларын ескере отырып, жүзеге асырылатын оңтайландыру шаралары төменде келтірілген:
Станоктың бағыттаушы жолын майлау ауыру нүктелеріне, соның ішінде жүктің ауытқуына, сырғытуға бейімділікке, майлаушы эмульсияның ластану қаупіне және температураның көтерілуін бақылауға қиындық туғызады. Қысымды тұрақтандыру, төмен пульсация және дәл сандық жеткізу мүмкіндігі бар бұрандалы сорғылар станоктарды орталықтандырылған майлауға сәйкес келеді және ұзын бағыттаушы жолдарда біркелкі емес май беру, газ құлыптау және дірілден туындаған тозу сияқты қиындықтарды шешеді. Teffiko бұрандалы сорапты майлау шешімдерін ұсынады. Кеңес алу үшін мына сайтқа кіріңіз: [www.teffiko.com]немесе электрондық пошта:sales@teffiko.com.
-